




9 月 23 日,第二届激光制造与增材制造创新发展大会在北京召开。在"工业激光器"分论坛上,武汉光至科技股份有限公司产品总监袁建文以《兼顾指标、成本与扩展性:金属增材制造多元化光源解决方案》为题作报告。其中,光纤绿光激光器成为全场焦点——它所瞄准的,正是金属增材制造领域最难突破的材料之一:纯铜。
一、客户真正关心的三件事
金属增材制造走到量产阶段,装备厂商和终端用户共同面对三个现实问题:
第一,纯铜等高反金属难以稳定加工。纯铜对红外波长吸收率不足5%,能量耦合差、熔池不稳,飞溅与气孔几乎无法回避。而纯铜及铜合金又是新能源、算力散热、电控母排等场景的核心材料,需求明确,却长期“打不好”。
第二,多台激光器并行工作时,一致性容易失控。单机功率漂移、光束质量差异、聚焦光斑直径差异,会直接影响多光源系统的输出一致性。客户最怕的不是单台不够好,而是台与台之间不一样。
第三,效率与成本瓶颈。单光斑扫描效率受限,单位时间产出难以突破,设备折旧与粉末成本高企。客户要的不是实验室里“打得漂亮”,而是车间里“跑得住、划得来、扩得开”。
光至科技的解题思路是:以一致性稳批次、波长适配拓材料、光斑整形提效率。对应到产品上,就是绿光、红外、环形光斑三大光源系列,基于统一电控底座,形成面向增材制造量产的多元化光源矩阵。
二、先看全局:不是单支激光器,而是一套量产光源方案
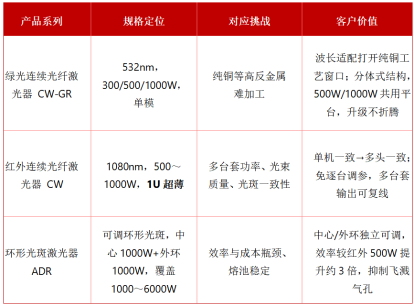
对客户来说,这个矩阵的意义在于:不需要在不同材料、不同功率、不同工艺之间反复更换技术路线。光至科技用统一电控底座把三类光源协同起来,让装备客户在指标、成本与扩展性之间取得平衡。
更重要的是,光至科技构建了完整的增材光源矩阵,三大系列共享统一电控平台与通信协议,极大简化多光源整机调度集成。统一电控底座带来显著使用优势:装备厂商可以根据业务需求灵活选配绿光、红外、环形光斑光源,单机硬件接口、通讯逻辑统一,不用重新开发整套控制软件,兼顾高性能、可控成本与方案扩展性,适配研发样机到量产装备的不同阶段需求。
三、光纤绿光 CW-GR:让纯铜从“难加工”变成“可稳定加工”
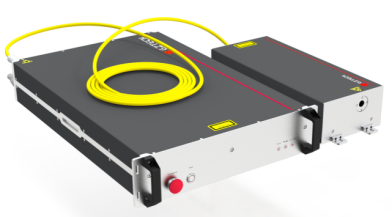
光纤绿光 CW-GR
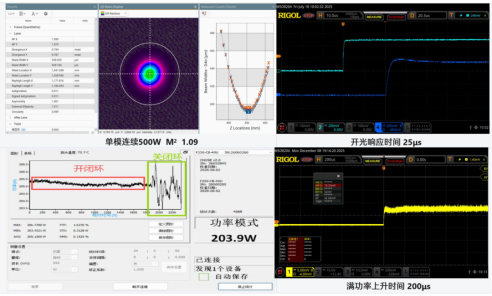
为什么绿光能打印纯铜?答案在吸收率曲线上。纯铜对532nm绿光的吸收率约为40%,而对1080nm红外的吸收率仅约5%,两者相差整整8倍。
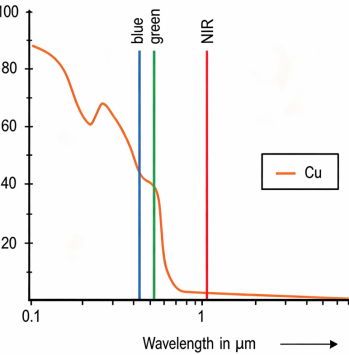
这8倍带来的不只是“更省功率”,而是三个层面的连锁改善:能量耦合稳定,熔池温和,反射率大幅下降,能量被稳定吸收,显著抑制飞溅与气孔缺陷;单模高光束质量,1000W单模输出M² 1.09,精细结构成形能力更强;工艺窗口被真正打开,高吸收+温和熔池+精细聚焦,让纯铜从“难加工”变成“可稳定加工”。
光至科技的光纤绿光产品以CW-GR系列落地,覆盖300W~1000W功率段,532nm连续单模输出。
实测数据方面:
长时间稳定性10h/550W下PTP 2.57%、RMS 0.37%;
温度循环-10℃~50℃、6次循环下PTP 2.76%、RMS 0.42%;
开光响应25μs,关光响应3μs,满功率上升时间5μs,模拟量功率线性度±2%。
对装备客户更重要的是结构。新一代绿光采用分体式小结构:主体674×482×110mm,输出头端面190×105mm,长度456mm,安装孔距100mm,空间光输出4mm光斑;500W与1000W共用一套尺寸与输出头。这意味着机型迭代、多功率配置时,机柜布局、水电气接口、工装夹具都可以沿用,把光源升级带来的整机改造代价压到最低。
绿光给客户带来的好处可以概括为:能打纯铜,良率更高;精细成形能力更强;升级不换工装,扩展更方便。
四、光纤红外 CW:从单机一致到多台套一致
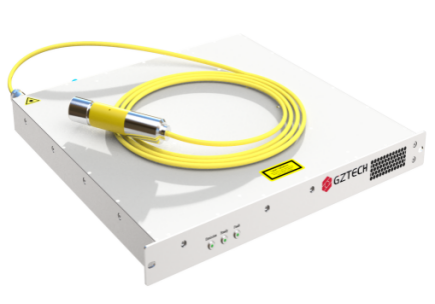
多台激光器并行工作时,最怕的不是单台不够好,而是台与台之间不一样。光至科技在红外单模连续机型上做了完整的一致性验证。
光纤红外 CW
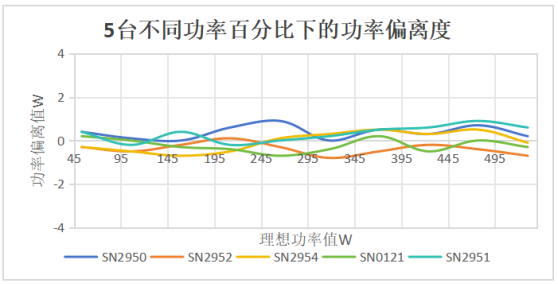
功率校准一致性方面,全功率段最大偏差≤±1W,相对偏差≤0.2%;5台整机满功率点离散仅0.9W。
光束质量一致性方面,同配置5台整机M² 1.02~1.04,圆度 0.94~0.98。
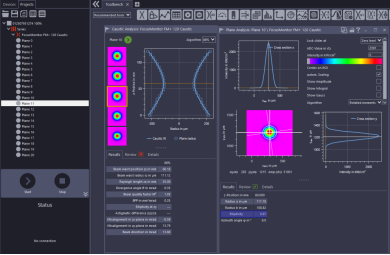
聚焦光斑一致性方面,QCS 5mm光斑 + F400 聚焦后半径56.12±0.9μm。
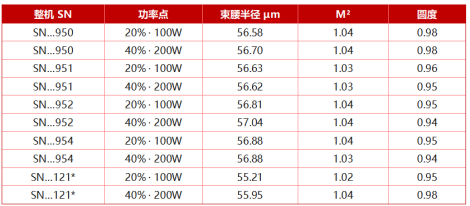
多台整机在20%/40%功率点下,束腰半径、M²、圆度均保持高度一致。
在长期稳定性上,CW500满功率连续4.5h实测功率稳定性曲线显示,峰值PTP 0.22%~0.35%,行业标准要求<1%;RMS 0.04%~0.07%,行业标准要求<0.1%。
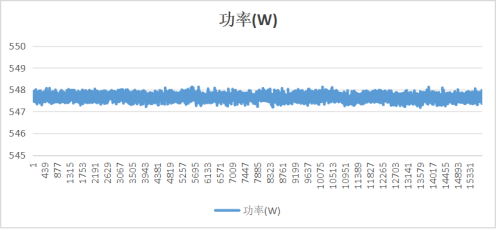
电光响应时间5μs,响应+上升沿合计仅10μs,为高速扫描、跳转策略与功率调制提供硬件级保障。
由此形成单机一致→多台套一致的完整链条:多台激光器并行集成时输出一致,同一控制参数跨整机迁移时,可免除逐台调参与试打验证的成本。
红外产品给客户带来的好处是:多台套激光器输出一致,批次可复现;1U超薄结构,节省机柜空间,便于多台套扩展。
五、环形光斑 ADR:让效率和精度不再二选一
增材制造客户要的不是单纯“功率更高”,而是“打得快、打得好、打得稳”。功率上去,飞溅、气孔、匙孔风险也上去;速度上去,熔池不稳、组织不致密。
光至科技 ADR 可调环形光斑激光器,就是针对这个特性设计的。它把一束激光做成“中心+外环”两个独立可控的能量通道:中心纤芯14μm,负责高能量密度精细成形;外环纤芯100μm,负责预热缓冷、稳定熔池。中心和外环采用两路PWM独立开关光,切换速度<50μs,功率可独立调节,可随扫描路径实时重构热场分布。
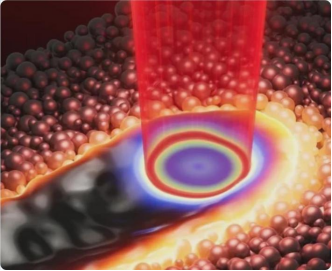
对客户的价值很直接:
效率更高:相比红外500W打印,效率可提升约3倍,单台设备产出能力大幅跃升;
良率更好:外环稳定熔池,抑制匙孔与飞溅;
精度不丢:中心14μm保留精细成形能力,薄壁、精细结构、复杂流道不必为了效率牺牲精度;
扩展性更强:覆盖1000~6000W,中心1000W+外环1000W,中心光束质量M²=1.12、圆度0.93,外环BPP<4.5mm·mrad、NA<90mrad。
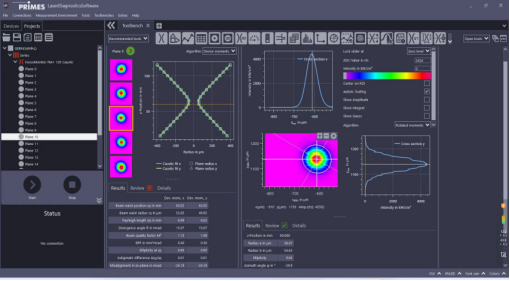
中心光束质量M2=1.12,圆度0.93
因此,环形光斑是独立于绿光、红外之外的第三种选择,专注提速增效。客户可以按需求独立选择:高反材料选绿光,多台套一致性选红外,提速增效选环形光斑。
六、聚焦痛点,定义光源
选择光至,不只是选一支激光器,而是选一套面向增材制造量产的多元化光源方案。
光至以绿光、红外、环形光斑三大系列,分别解决高反材料、多台套一致性、效率与成本三大挑战。绿光有长时稳定与温循实测,红外有多台套一致性数据,环形光斑有中心/外环独立控制与效率提升验证,均面向车间连续工况。
扩展性上,绿光500W/1000W共平台,红外1U超薄适配多台套,环形光斑覆盖1000~6000W且中心/外环可任意配比;三大系列共享统一电控平台与通信协议,硬件接口和通讯逻辑统一,多光源整机调度集成更简单,控制软件可复用,客户可按业务需求灵活选配,从研发样机到量产装备平滑扩展。
一句话:绿光拓材料、红外保一致、环形提效率,光至为装备客户提供兼顾指标、成本与扩展性的量产光源方案。选择光至,就是选择一个能跟着材料、工艺和产能一起扩展的伙伴。
转载请注明出处。


 相关文章
 热门资讯
 精彩导读



 关注我们


