




在船舶、桥梁钢构、压力容器、工程机械等重工行业,板材加工厚度跨度大,工艺要求复杂。薄板坡口容易因设备摆动产生波纹和角度偏差,厚板坡口则容易出现挂渣、断面不平整等问题。为了保证后续焊接质量,企业往往需要安排人工打磨、补焊,部分工件还要经过刨边、铣削等二次加工。薄厚板分开加工,也增加了设备投入和工件周转时间。
针对行业加工难题,宏山激光推出全新大幅面激光切割机GFA PRO,搭载全厚度高速坡口解决方案,通过双悬臂U型坡口结构、NVA喷嘴视觉同轴校准、AI工艺大师、Dynamic+超跑动态及NPU富氮切割等技术,兼顾薄板直切、薄板坡口与厚板坡口加工,覆盖5mm-80mm板材加工需求。
双悬臂U型坡口结构,
解决薄板大角度坡口抖动难题
薄板坡口加工对设备刚性和摆动精度要求较高,而传统坡口切割头多采用偏向厚板工况的结构设计,摆臂刚性与传动精度不足。在45°大角度摆动时,微小的结构形变与传动间隙就可能被薄板放大,形成肉眼可见的坡口波纹与角度偏差,影响后续焊接质量。
宏山GFA PRO采用双悬臂U型坡口结构,双边稳定支撑,全面强化摆臂刚性与支撑能力,精准控制摆动中心,将悬臂挠度控制在微米级;同时搭配双伺服消隙设计,减少摆轴往复运动中的传动间隙,提升运动稳定性与坡口角度精度。即使面对薄板大角度坡口加工,也能有效抑制摆动抖动,改善坡口表面质量,实现坡口平整、角度稳定,减少后续修磨调整。
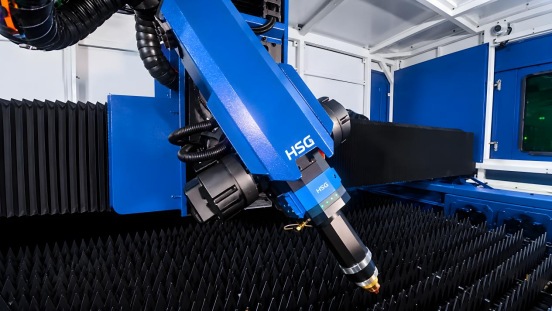

双悬臂U型坡口结构
视觉校准与AI智能调参双重加持,
减少调试时间与人工依赖
结构刚性决定设备能否稳定运动,而喷嘴与光束的同轴精度、切割参数则直接影响最终加工品质。薄板坡口对喷嘴对中要求极高,微小的喷嘴偏心就可能造成辅助气体流场偏移,引发切缝跑偏、下缘挂渣等问题。同时,坡口加工参数窗口较窄,传统依靠人工反复试切调参的方式,不仅耗时耗料,也难以保障批量生产的一致性。
针对上述问题,宏山GFA PRO可选配NVA喷嘴视觉同轴校准系统,通过高清相机识别喷嘴与光束中心位置,检测对中偏差并自动辅助校准,将传统依赖人工目测的操作转变为可视化、标准化流程,30秒即可完成校准,大幅降低人工调试难度。同时,选配AI工艺大师,内置多材料坡口工艺数据库,覆盖碳钢、不锈钢、铝合金等常见材料。输入板材材质、厚度及坡口角度,系统即可智能推荐切割速度、功率、气压、焦点等参数,减少反复试切与人工调参,提升批量加工的一致性。
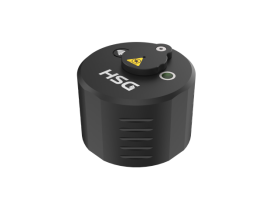
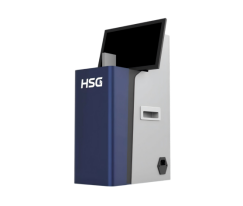
NVA同轴校准+AI工艺大师
高速运动与动态算法协同,
提升复杂轮廓切割效率与稳定性
大幅面板材加工中,圆孔、尖角、窄槽等复杂轮廓对设备动态性能提出了更高要求,频繁加减速容易造成局部热量堆积,影响切割断面质量。
GFA PRO依托超高加速度与高动态控制能力,优化复杂轨迹下的运动表现,复杂结构过弯更流畅,减少停顿与局部热量堆积,改善复杂轮廓切割效果。同时,通过实时算法协同调控,实现切割速度、激光功率与辅助气压的动态联动,优化加速与减速过程,减少加速阶段过烧、减速阶段挂渣等问题,提升整板切割质量的一致性。
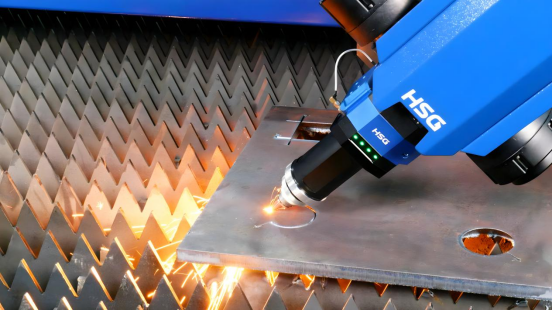
高速切割
NPU富氮切割,
用气成本降低约52%,毛刺减少约80%
切割质量与生产成本,是重工企业选择加工方案时必须考虑的两个因素。传统纯氮气切割用气成本较高,而普通空气切割又可能面临毛刺较多、断面品质不理想等问题。
宏山GFA PRO搭配NPU系列富氮切割解决方案,利用压缩空气制备富氮辅助气体,减少对传统纯氮气的依赖,在切割品质与用气成本之间实现更优平衡。相比传统纯氮气切割,用气成本降低约52%;相比空气切割,毛刺减少约80%,有效改善切割断面质量,降低后续打磨需求。通过辅助气体方案与设备切割工艺的协同优化,企业不仅能够减少气体耗材投入,也能进一步控制后处理成本。
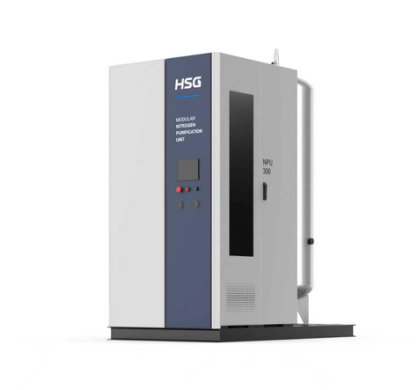
NPU富氮
从薄板直切到厚板坡口,
一台设备释放全厚度加工价值
随着重工行业对加工精度、生产效率与交付周期的要求不断提高,稳定的加工质量、更高的设备利用率和更低的综合制造成本,正成为企业提升市场竞争力的重要支撑。宏山激光GFA PRO全厚度高速坡口解决方案,以全厚度加工能力为基础,从切割速度到断面品质,真正兼顾加工效率与切割质量!帮助企业减少加工环节、提升生产效率,让每一块板材的加工更高效,每一道工序的成本更可控。
转载请注明出处。


 相关文章
 热门资讯
 精彩导读



 关注我们


