




01 引言
在圆柱电芯的制造链条里,顶盖组件是个容易被低估、却极其关键的部分。
图1 圆柱电芯
它要承担密封、导电、泄压三重功能:防爆阀焊不牢,后续有泄漏风险;连接片焊偏,导电一致性受影响;铆压不到位、氦检漏判,隐患会一直带到电芯成品里。
过去这类工序往往拆成多段单机来做,上料靠人盯、焊接靠经验、检测靠抽检,换型慢、追溯难。联赢激光基于在动力电池激光焊接领域多年的工艺沉淀,自研推出 UW圆形盖板组装焊接检测线,面向直径 25–70mm 圆盖,把圆柱电芯顶盖从“散件”到“成品”的制造过程,做成一条可闭环、可换型、可溯源的整线方案。
图2 UW圆形盖板组装焊接检测线整线布局
02 一条线,覆盖六道核心工段
整线由六大工段联动构成:
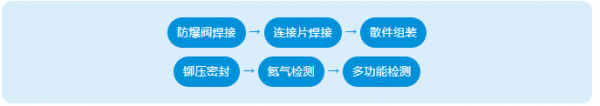
配合自动上料单元,从盖板散件投料到成品下线,无需人工中转。
防爆阀工段做激光密封焊,保证泄压结构焊接稳定; 连接片工段完成极柱与连接片焊接、刻码一次成型; 散件组装与铆压工段保证零件装配到位、密封结构压实; 氦检与多功能检测工段对泄漏、绝缘、耐压、外观做终筛。
整线不是把单机简单串起来,而是按“防呆优先、焊检同步、数据贯通”的思路做工艺包设计。
03 核心技术:多技术协同 焊检一体
激光焊接工艺集成是这条线的基础能力。设备采用光纤激光器加 CCD 视觉定位引导,焊接前自动补偿来料与夹具的位置偏差,焊后在线判别焊道质量,不良焊位不流入下道。防爆阀密封焊、连接片焊接均依赖联赢自研焊接工艺数据库,焊缝熔深稳定、热影响可控。
视觉引导上料与防呆系统解决“装错”问题。振动盘供料与托盘上料双模式兼容,下相机看来料、上相机看夹具,机械手按姿态自动矫正放料,漏装、反装、错装在源头被拦截。
多工位并行氦检采用抽真空充氦加质谱仪检漏,并设独立复检工位。泄漏率超标自动分流 NG,避免微漏盖板混入成品。
集成式多功能检测把外观 CCD、极柱高度 3D 检测、绝缘电阻与耐压测试收进单机,NG 按不良类型分仓处理,同时由视觉引导完成防爆阀膜粘贴,检测与收尾工序合并提速。
04 产线优势:柔性可溯 四重防呆
兼容换型能力强 整线兼容直径 25–70mm圆盖,散件物料可快速换型,适应多规格圆柱产品共线生产。 激光焊接自研底色 联赢在动力电池焊接场景沉淀多年,防爆阀与连接片工艺经过批量项目验证,一次优率与焊缝一致性具备工程基础。 全流程数据可追溯 每片盖板绑定唯一二维码,上料姿态、焊接功率/速度/熔深、氦漏率、绝缘电阻、CCD 图像全程记录,上传客户 MES,满足质量追溯与工艺复盘要求。 多级防呆设计 相机引导、压力曲线判定、氦检终检、电测把关构成四重防线,从零件上料到成品出库全链路拦截不良品。
05 同源自研,一体化整线交付
UW圆形盖板组装焊接检测线背后,是联赢激光在圆柱、方壳、刀片、储能电芯装备领域的垂直整合能力:自研激光器、焊接工艺、视觉算法、在线检测系统与 MES 模块同源协同。客户获得的不是简单的 “六台设备”,而是一套统筹工艺参数、节拍平衡、换型逻辑与数据接口的一体化整线交付方案。
在圆柱电芯走向大尺寸、高倍率、车规级验证的当下,顶盖制造的容错空间持续收窄。联赢激光依托这款自研圆形盖板组装焊接检测线,从结构件源头为圆柱电池安全构筑第一道可量化的质控防线。
公司将持续迭代圆柱电池配套工艺与装备,持续优化产线综合性能,为全球新能源客户提供高可靠、高性能的激光智造解决方案,助力锂电产业安全、可持续、高质量发展。
转载请注明出处。


 相关文章
 热门资讯
 精彩导读



 关注我们


