
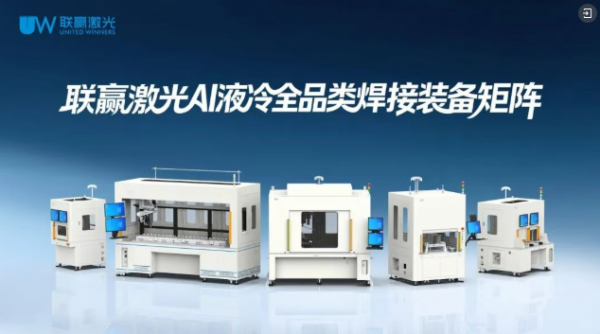
在液冷系统里,最危险的不是散热不够,而是 微漏了却浑然不觉 ——冷却液距离 GPU、交换机芯片只有几厘米,一旦从冷板、歧管或快接头界面渗出,短接、短路、腐蚀、批次性报废接踵而至, 没有任何兜底 。当散热从“能不能压住温度”变成 “每一道焊缝、每一个接头能不能常年不漏” ,压力就实打实地压到了制造端——“零泄漏”不是宣传话术,而是焊缝 守住 1×10⁻⁹ 量级氦检漏率 、且热循环与插拔几十次后数据不漂移的准入门槛。 本期我们对话联赢激光液冷事业部研发总监——龙总,看这道门槛背后, 焊接装备到底在解决什么 。 联赢激光液冷事业部龙 总 研发总监 依托公司在激光器、出射头、运动控制、在线检测与工艺数据库上的 全链条自研 ,联赢激光已推出覆盖分水器、Inner Manifold、波纹管、Rubin、DIMM、QM4、冷板、歧管及液冷组件的 焊接装备矩阵 ,并完成样机及量产设备交付。 ▲ 联赢激光AI液冷全品类焊接装备矩阵 答:工程上没有“绝对不漏”。我们交付的“零泄漏”,是 量化漏率阈值加一整套全周期风险包 :市场口径指不形成液滴、不短路、寿命内无可观测工质损耗;验收只认氦质谱的量化值。Rubin 生态头部客户准入为 单部件 ≤1×10⁻⁹ Pa·m³/s ,冷板核心流道和高风险焊缝收紧到 1×10⁻¹⁰ 级;传统液冷标准多在 1×10⁻⁵-10⁻⁶, 差 3-4 个数量级 。不用水压或气泡检,是因为它们只抓大漏;微孔和钎缝微气孔出厂不显、经热循环与长期浸润才长成漏液, 只有氦分子抓得住 。 拆成三层: 分水管焊缝、波纹管焊缝、UQD 密封面 100% 氦检、逐件 SN 追溯 ,保压气泡仅作辅助。 压力循环、高低温、振动、插拔寿命、工质老化后复测,漏率不超标也不突变。 歧管与接头区布漏液传感、集液和液位压力闭环,告警只作最后防线。 ▲ 内分水器+波纹管组合总成 答:核心指标只有一个:氦检漏率能否 稳定进 1×10⁻⁹ ,背后是 焊缝微气孔与虚焊率 ;飞溅、熔深一致性、间隙容忍、速度都服务于这一条。紫铜对近红外吸收约 5%、对 450nm 蓝光约 60%,且蓝光吸收不随温度跳变,起熔稳、不易匙孔喷溅;但纯蓝光功率密度不足以做密封长焊缝深熔,联赢用 450nm 蓝光预热稳熔池、1080nm 红外深熔、 双波长摆动搅动熔池 ,焊接熔池更稳定, 拉长液态窗口 , 工艺效果更佳 。 对比看,单红外长封边金相里链状气孔偏多,批次常卡在 1×10⁻⁵-10⁻⁷;蓝光复合摆动 把气孔缺陷率大幅压低 ,熔深熔宽标准差收在 0.03-0.05mm,飞溅近无大颗粒, 虚焊这个微漏头号来源随之减少 。边界也清楚:能把漏率和离散度压进门槛,但受物理极限限制,无法做到绝对无气孔;热变形与平面度是另一道题。 ▲ 铜+铜焊接 答:卡点不在单条焊缝漂不漂亮,而在 密封点数量和工况同时变了 :冷板通常 4 条封边焊缝,一套多口分水器加波纹管组合有 十几道环缝 ,每道都要在三维空间、异种材料、薄壁与来料公差叠加下 长期守住 1×10⁻⁹ 量级 。具体来说: 环缝与斜角焊缝混排,前一道热变形会带偏后一支管理论坐标,波纹管壁厚仅 0.15-0.3mm, 夹持或热应力失控即周向失圆 。 铝/铜、铜/不锈钢界面易生 Al-Fe、Al-Cu 脆性 IMC 层,压力循环与振动后沿界面开裂, 形成延时微漏 ,填丝又会引入残留。 支管 1.0-2.0mm、波纹管 0.15-0.3mm,360° 连续焊起收弧重叠易烧穿,内壁焊瘤看不见却 扰流、滋生堵塞与腐蚀 。 来料精度批次/个体离散,按固定轨迹焊接易致局部未熔合或烧塌,1×10⁻⁹ 量级 不允许人工逐件调参 。 所以这类工作站重构的不是光源,而是运动、光学、工装与焊缝跟踪的 整套闭环逻辑 。 答:看量产口径,传统真空钎焊普遍 85%-93%、批次波动大,普通单模环形红外紫铜焊 90%-95%,失效多来自钎缝气孔、飞溅、虚焊和氦检复测漂移;在 Rubin 级 1×10⁻⁹ 氦检门槛下, 微漏往往直接判废而非补焊 。蓝光复合加摆动把熔池液态窗口拉长、强制排气,熔深熔宽更一致,冷板、歧管、波纹管环缝 稳定在 98.5%-99.5% ,高端交付线向 99.7% 走, 失效集中到来料和工装 ,不再是焊缝本身。附带变化是补焊、二次清洗复检和钎剂残留工序基本省掉,批次一致性更稳。 ▲ 紫铜冷板模组 答:最需要补的不是再上一台检漏仪,而是 批量一致性的证据链 ——国标把“样品合格”变成了“每一件、每一次插拔和温循之后都拿得出数据”。焊接侧,补的是焊后装配基准面的尺寸一致性:同规格快接头可互换、交叉插拔 10 次后气密仍合格,要求 UQD 底座焊后同轴度、端面跳动、平面度与高度收敛到 统一公差带 ;热变形致偏载/比压不均,多次插拔后易引发微漏,焊瘤、飞溅凸起、连续 IMC 脆层也从外观问题变成互换性失效项。 检测侧,补 分层检漏与全过程留痕 :以氦质谱为主,分别给出厂静态、插拔循环后、温循加压力疲劳后三个漏率,专抓“初检合格、热循环后漏率飘升”;PUE、WUE 成硬门槛后,还要抽检焊后内壁粗糙度、颗粒度、离子析出。每件焊缝参数、轨迹、摆动参数、氦检数据、AOI、工装编号、来料批次 绑定单品 SN 。厂商卡住的多半就是这三样:互换性过不了、复测漏率漂移、拿不出完整追溯数据。 ▲ 分水器+波纹管组合液冷组件 ▲ 紫铜液冷板+波纹管组件 整场访谈聊下来,指向的是同一件事:液冷系统没有“漏一点没事”的余地,焊接要交出的就不止是一条合格焊缝,而是 1×10⁻⁹ 量级的漏率 、热循环与插拔复测后 不漂移的稳定性 ,以及 绑定单品 SN 的过程数据 ——比的是“每一件都讲得清楚”。这份可追溯的确定性,就是装备端真正的准入门槛。引言:零泄漏的制造端门槛
采访实录:五个关键问题
出厂静态零漏
全生命周期动态零漏
系统级兜底
三维多支管轨迹
异种材料冶金不兼容
薄壁环缝熔深窗口极窄
来料同轴度、端面跳动离散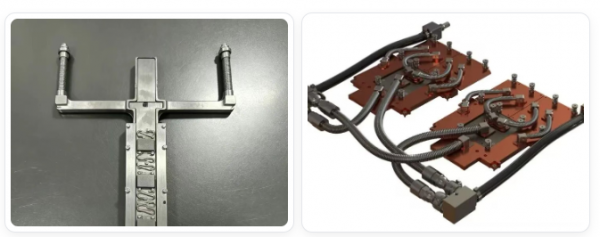
结语:可追溯的确定性