
在神经、冠脉、外周介入手术中,微导丝是介入器械的 “探路先锋”。它率先穿越迂曲、狭窄甚至钙化的微小血管,为后续微导管、球囊、支架输送开辟通道。一根合格的微导丝,需要近端推送力强、扭矩传递顺畅,远端又足够柔软、不伤血管内皮。
这种 “刚柔并济” 的特性,很多时候依靠芯丝或外层海波管上的精密开槽结构实现,而激光切割,正是微导丝柔性结构成型的核心工艺。
一、微导丝的结构与材料特点
临床常用微导丝大多采用渐变芯丝结构,主流基材分为两类:
镍钛合金:凭借超弹性与形状记忆特性,抗扭结、耐反复弯折,多用于神经介入、复杂迂曲血管的微导丝;镍钛对热高度敏感,过量热量会改变相变温度,直接丢失超弹性。
316LVM 不锈钢:扭矩传递稳定、推送性好,工艺成熟,多用于冠脉、外周常规介入场景。
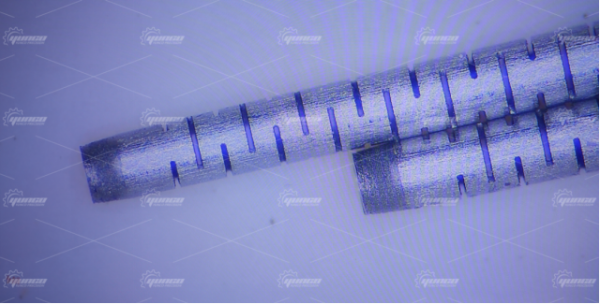
为实现近端硬、远端柔的梯度力学特性,厂商会在芯丝或外层薄壁海波管上加工螺旋槽、间断切口、渐变深度开槽。通过控制开槽密度、槽深、槽间距,精准调节局部刚度:开槽越密集、深度越大,局部越柔软;保留的实体区域则保证推送力与扭矩传导。
不同于支架大面积网孔切割,微导丝的开槽特征更细微,槽宽、切深公差要求严苛,加工对象多为直径极小的细丝、薄壁微管,稍有偏差就会出现扭矩丢失、头端易折、血管划伤等临床风险。
二、为什么传统加工很难做好微导丝开槽?
早期微导丝尝试过机械切削、磨削开槽,天然存在短板:
·刀具接触式加工,极易挤压、拉扯超细芯丝,造成微丝变形、直径失圆;
·微小槽型很难均匀,容易产生毛刺、卷边,植入体内有划伤血管的隐患;
·针对渐变变径段,很难连续、稳定地动态调整切削深度,力学梯度设计很难落地;
·镍钛合金材料在机械加工中容易产生应力集中,疲劳寿命大幅下降。
普通激光加工同样有局限:脉冲能量控制不佳时,切口周边形成明显热影响区与重铸层。镍钛合金一旦受热超标,金相组织改变,超弹性失效,导丝在血管内容易发生永久形变、断裂;不锈钢材料则会出现切口微裂纹,反复扭转后从槽口位置疲劳断裂。
三、介入微导丝激光切割的核心工艺要点
微导丝激光切割属于典型的细丝 / 微管三维微加工,重点不在于切得快,而在于可控切深、低热损伤、槽型一致性。
1. 加工原理与激光选型
激光聚焦成微米级光斑,沿预设轨迹在芯丝或海波管表面做可控深度刻蚀 / 切割,依靠同轴辅助气体吹除熔融物,形成精准沟槽。
·316L 不锈钢微导丝海波管:高精度纳秒脉冲激光即可稳定量产,兼顾效率与切口质量;
·镍钛合金微导丝远端开槽:优先采用超快飞秒激光冷加工,脉冲作用时间极短,热量来不及向基材内部扩散,最大程度抑制热影响区,保护镍钛超弹性,避免相变温度漂移。
2. 关键参数的闭环控制
微导丝开槽是典型的 “浅切” 工艺,很多场景不需要切透管壁,只需要精准控制槽深,这也是和支架全透切割最大的区别:
·焦点与光斑稳定性:细丝本身极易偏心,需要视觉实时定位补偿,避免焦点漂移导致槽深忽深忽浅;
·脉冲能量、扫描速度、重复频率匹配:能量过高容易过切、热损伤扩大;能量不足则槽底不平、残留毛刺;
·旋转与进给同步控制:螺旋开槽时,激光扫描、工件旋转、轴向进给三者严格同步,保证螺旋导程均匀,不会出现节距紊乱,造成导丝局部软硬突变。
3. 切口质量的临床意义
·无毛刺、无熔融挂渣:微观毛刺会在推送、旋转时刮伤血管内膜,增加夹层、血栓风险;
·槽底平滑,无微裂纹:微裂纹是疲劳失效的起点,导丝在体内反复扭转弯折,裂纹扩展后会发生断裂;
·槽型对称:单侧切深不一致,会造成导丝旋转时偏头、扭矩衰减,医生转动手柄时出现 “空转”,无法精准控制头端方向。
四、切割后的配套后处理流程
激光切割只是成型工序,后续处理直接决定生物相容性与疲劳性能:
1.清洗除渣:超声酸洗去除切口表面氧化层、熔融碎屑,酸洗时间严格管控,防止过度腐蚀削弱芯丝强度;
2.电化学抛光:降低表面粗糙度,消除切口边缘微观应力点,提升耐腐蚀性,减少血小板附着;
3.热处理(镍钛合金重点):在真空保护气氛下进行定型热处理,修复可控范围内的加工应力,恢复镍钛合金的形状记忆与超弹性;热损伤严重的样品,即便热处理也无法恢复材料原始性能;
4.亲水涂层制备:抛光合格后,在导丝外表面涂覆亲水润滑涂层,降低血管内推送摩擦阻力。
五、质量检测重点:从槽型到力学性能
微导丝的检测需要从微观尺寸到模拟临床工况层层验证:
1.几何检测:显微镜或激光测径设备检测槽宽、槽深、节距、槽口对称性,确认整根导丝从近端到远端的渐变开槽符合设计梯度;
2.力学测试:扭矩传递测试、推送力测试、循环扭转疲劳测试、弯折耐久性测试,验证开槽后是否满足 “近端强推送、远端柔顺”;
3.生物安全测试:细胞毒性、溶血、致敏等生物相容性试验,确保切口处理后的表面不会诱发炎症与血栓。
六、工艺痛点与量产挑战
微导丝激光加工的量产难点集中在一致性:
1.超细工件装夹难度高,细丝容易跳动、偏心,单根导丝前后段槽深波动;
2.变径渐变段需要实时动态修改切割参数,对设备软件、运动同步性要求高;
3.镍钛材料批次差异大,不同批次原材料的相变温度不同,激光工艺包需要针对性微调;
4.小批量多规格研发打样多,频繁换产时,工艺参数复现难度高,需要标准化工艺库支撑。
高性能四轴激光微加工设备,搭配视觉在线检测与实时能量补偿,能够有效改善这类问题:在螺旋开槽过程中实时纠偏工件偏心,锁定槽深公差,保证同批次每一根微导丝的扭矩、柔顺性稳定可控,减少临床手感差异。
结语
一根微导丝的导航能力,藏在每一道微米级的开槽之中。激光切割不再只是简单的 “刻槽”,而是通过精准控制槽型、深度与热输入,人为塑造导丝从头到尾的力学梯度。
随着神经介入、复杂外周血管手术的发展,血管通路越来越细,对微导丝远端柔顺性、扭矩传导稳定性的要求持续提升。低热损伤、高精度的激光微加工工艺,已经成为微导丝产品差异化、国产介入器械突破的关键制造能力。